
Hizmetimiz
Bozüyük'te Üretim Hattı Üstünden Erişim İçin Eklemli Platform (Boom) Kiralama
Seramik üretim hollerinde eklemli platformun asıl değeri, hattı durdurmadan hattın üzerinden geçebilmesidir. Pres hattı, konveyör köprüsü, kurutucu tüneli ya da fırın gövdesi gibi üretim ekipmanları, hol içinde sürekli işgal edilen ve altına girilmesi ya da üzerine çıkılması mümkün olmayan hacimler oluşturur. Standart bir makaslı platform bu hacimlerin önünde durur; eklemli bom ise dikey yükseldikten sonra dirsekten kırılıp yatay ilerleyerek ekipmanın öte tarafındaki ya da üstündeki hedefe ulaşır. Bozüyük'teki taleplerimizin çoğu bu nedenle üretim durmadan yapılması gereken bakım ve montaj işlerinden geliyor: hat üstü kablo tavası, aydınlatma armatürü, aspirasyon kanalı bağlantısı gibi noktalar üretim sürerken erişilmesi gereken ama hattın kendisine dokunulmaması gereken hedeflerdir. Bu sayfa Bozüyük'teki üretim hattı üstü eklemli platform kullanımımızı anlatıyor.
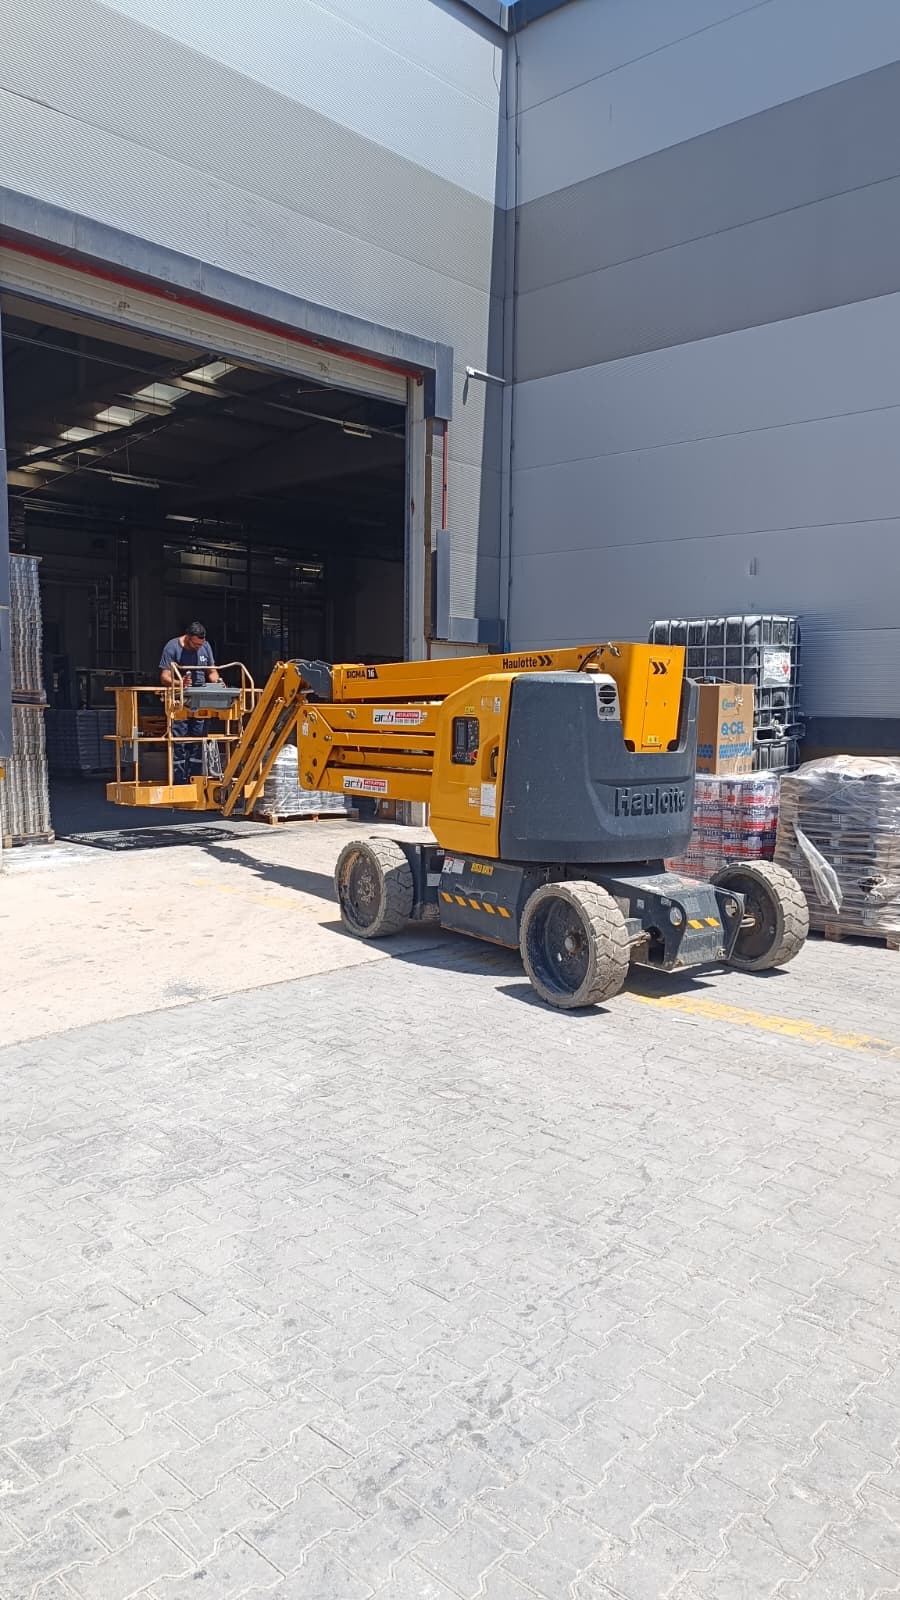
Hat üstünden aşarak karşı tarafa erişim
Uzun bir üretim hattının bir yanından diğer yanına geçmek gerektiğinde, hattın üzerine çıkmak ya da altından geçmek seçenek değildir. Eklemli bom, hattın bir kenarındaki koridora park edip önce hattın tepe kotunun üzerine çıkar, sonra dirsekten kırılarak yatay ilerler ve sepet hattın öte tarafındaki hedefin önünde durur. Bu manevra sırasında hattın üzerine hiçbir yük binmez, üretim akışı kesilmez. Planlama için park koridorunun genişliği, hattın tepe kotu ve hedefin yatay uzaklığı ölçülür.
Konveyör köprüsü çevresindeki bakım noktaları
Hammadde ve yarı mamulü hatlar arası taşıyan konveyör köprüleri, genellikle yerden belirli bir yükseklikte, altından geçiş bırakacak şekilde asılıdır. Köprünün taşıyıcı askıları, tahrik motoru ve bant gerginlik ayarı periyodik kontrol gerektirir; bu noktalara köprünün altından ya da yanından erişmek gerekir. Eklemli bom, köprünün bir yanına konumlanıp bomu köprünün altından ya da üstünden geçirerek sepeti hedef noktaya taşır; köprünün kendisi bu sırada durdurulmasa da güvenli mesafe korunur.
Fırın hattı üzerindeki tesisat askıları
Fırın hattının üzerinden geçen boru, kablo ve hava kanalı askıları, hattın sıcak yüzeyine yakın ama doğrudan temas etmeyen bir kotta bulunur. Bu askıların kontrolü ya da bir bağlantının yenilenmesi gerektiğinde makine hattın kenarına konumlanır, bom üstten kırılarak askı hizasına gelir. Sıcak yüzeye olan mesafe önceden ölçülür ve bu mesafe korunacak şekilde çalışma planı yapılır; hiçbir aşamada sepet ya da personel sıcak gövdeye temas etmez.
Aspirasyon ve toz toplama hattının üretim sürerken bakımı
Presleme ve taşlama bölümlerinin tozunu toplayan aspirasyon kanalları, tesisin en yüksek kotlarında hol boyunca uzanır. Kanalın belirli bir bölümündeki bir kaçak ya da gevşek flanş, üretim durdurulmadan tamir edilmek istendiğinde, eklemli bom o bölümün altına ya da yanına konumlanıp sepeti flanşın hizasına getirir. Sistem tamamen durdurulmasa bile ilgili hat bölümünün emiş gücü geçici olarak düşürülür; bu, hem çalışma güvenliği hem de görünürlük açısından istenir.
Yeni ekipman montajında geçici erişim
Hatta yeni bir sensör, kamera ya da aydınlatma armatürü eklenirken montaj noktası genellikle mevcut hattın üzerinde ya da hemen yanında olur. Bu tip tekil montaj işleri, sabit bir platform kurmayı gerektirmeyecek kadar kısa sürer ve eklemli bom ile birkaç saatte tamamlanır. Montaj sonrası aynı erişimle kısa bir fonksiyon testi de yapılabilir; bu, montajı yapan ekibin aynı gün içinde sonucu görmesini sağlar.
Üretim hattı üstü erişim noktaları ve makine davranışı
Bozüyük'teki üretim hatlarında sık karşılaştığımız üst kot noktalarını ve bunlara nasıl yaklaştığımızı aşağıda özetledik.
| Nokta | Engel | Erişim biçimi | Üretime etkisi |
|---|---|---|---|
| Hattın karşı yakası | Uzun hat gövdesi | Tepe kotundan aşarak kırma | Durdurulmaz, koridor kısa süreli kısıtlanır |
| Konveyör köprüsü altı | Asılı köprü gövdesi | Yandan/alttan yatay uzanma | Bant hızı düşürülebilir |
| Fırın üstü tesisat askısı | Sıcak yüzey yakınlığı | Kenardan üstten kırma | Sıcaklık mesafesi korunur |
| Aspirasyon kanal flanşı | Yüksek kot, dar erişim | Alt/yan konumlanma | Emiş gücü geçici düşürülür |
| Yeni ekipman montaj noktası | Değişken konum | Duruma göre planlanır | Kısa süreli, tekil |
Neden üretim durdurulmadan çalışmayı tercih ediyoruz
Seramik üretiminde bir hattın tamamen durdurulması, yeniden ısıtma ya da yeniden ayarlama süresi nedeniyle bakımın kendisinden daha uzun bir kayıp yaratabilir; özellikle fırın hattı gibi termal atalet taşıyan bölümlerde durdurma kararı ciddi bir maliyettir. Eklemli bomun hat üzerinden aşarak erişim sağlaması, çoğu bakım kalemini hattı durdurmadan tamamlamayı mümkün kılar — güvenlik mesafesi korunduğu ve ilgili nokta hareketli parçadan uzak olduğu sürece.
Bu yaklaşımın sınırı da nettir: hareketli bir parçaya doğrudan temas gerekiyorsa ya da güvenli mesafe sağlanamıyorsa o bölüm kısa süreliğine durdurulur. Karar, tesisin teknik yetkilisiyle birlikte, işin niteliğine göre verilir.
Planlama öncesi istediğimiz üç ölçü
Doğru makine sınıfını önerebilmek için üç ölçüye ihtiyacımız var: makinenin park edebileceği koridorun genişliği, aşılacak hattın ya da köprünün tepe kotu, ve hedefin park noktasından yatay uzaklığı. Bu üç ölçü, bomun erişim diyagramıyla karşılaştırılarak hangi sınıfın yeterli olduğunu belirler.
Ölçü net değilse hattın yanından çekilmiş bir fotoğraf da genellikle yeterli oluyor; fotoğrafta hattın yüksekliğini referans bir objeyle (kapı, personel boyu) karşılaştırıp tahmini kotu çıkarabiliyoruz. Kesin ölçü gerekiyorsa keşif planlarız.
Sık sorulan sorular
Hattımızın üzerinden karşı tarafa geçmemiz gerekiyor ama hattı durduramayız. Mümkün mü?
Genellikle mümkün, tam olarak eklemli bomun tasarlandığı senaryo bu. Makine hattın bir yanındaki koridora park eder, bom önce hattın tepe kotunu geçecek yüksekliğe çıkar, sonra dirsekten kırılıp yatay ilerleyerek sepeti hattın öte tarafındaki hedefin önüne getirir. Hattın üzerine hiçbir yük binmez ve üretim akışı kesilmez. Bunun için üç ölçüye ihtiyacımız var: koridorun genişliği, hattın en yüksek noktasının kotu ve hedefin yatay uzaklığı. Bu ölçülerle uygun sınıfı net olarak belirleyebiliyoruz.
Konveyör köprüsünün altındaki bakım noktasına erişirken bant çalışmaya devam edebilir mi?
Duruma bağlı. Kontrol edilecek nokta bandın kendisine doğrudan temas etmiyorsa (örneğin taşıyıcı askı ya da dış gövde kontrolü) bant düşük hızda ya da normal hızda çalışmaya devam edebilir, sepet güvenli mesafeyi koruyarak yaklaşır. Ancak tahrik motoru ya da bant gerginlik ayarı gibi hareketli parçaya doğrudan müdahale gerekiyorsa bandın durdurulması ve elektriksel olarak kilitlenmesi gerekir. Hangi durumda olduğumuzu işin kapsamına bakarak birlikte netleştiririz.
Fırın hattı üzerindeki tesisata ne kadar yaklaşabiliyoruz, sıcaklık riski var mı?
Sıcak yüzeye güvenli mesafe, ölçülmüş yüzey sıcaklığına göre belirlenir ve bu mesafe çalışma boyunca korunur; sepet ya da personel gövdeye doğrudan temas etmez. Yüzey sıcaklığının ölçülüp güvenli aralıkta olduğunun teyit edilmesini isteriz, bu teyit tesisin bakım ekibinden gelir. Ayrıca hidrolik hortumların sıcak yüzeye maruz kalmaması için makinenin konumu buna göre ayarlanır. Sıcaklık riski yüksek görünen bir noktada işi, hattın soğuduğu bir bakım penceresine kaydırmayı öneririz.
Aspirasyon kanalındaki kaçağı tamir ederken sistemi tamamen kapatmak zorunda mıyız?
Her zaman değil. İlgili hat bölümünün emiş gücünü geçici olarak düşürmek çoğu zaman yeterli oluyor; bu hem tozun dağılmasını azaltır hem de çalışma alanının görünürlüğünü artırır. Tam kapatma, kaçak noktasının büyük olduğu ya da flanşın tamamen sökülmesi gereken durumlarda tercih edilir. Kararı tesisin bakım ekibiyle birlikte, kaçağın büyüklüğüne bakarak veriyoruz.
Yeni bir sensör montajı için tekil bir günlük iş, sabit platform kurmaya değer mi?
Tekil ve kısa süreli montaj işlerinde sabit platform kurmak, hem kurulum-söküm süresi hem de o platformun periyodik kontrol yükü demektir; genelde buna değmez. Eklemli bom ile birkaç saatte tamamlanan bu tip işlerde makine geldiği gün işi bitirip ayrılır, çalışma alanı normal düzenine döner. Sık tekrarlanan bir montaj-bakım noktası varsa (örneğin yılda birkaç kez erişilen bir nokta) kalıcı çözümün mantıklı olup olmadığını ayrıca değerlendiririz.
Bomun hat üzerinden geçerken makineye ya da ürüne temas etme riski var mı?
Doğru planlandığında bu risk pratik olarak ortadan kalkar; bomun erişim diyagramı, hedefe ulaşırken hangi noktalardan geçeceğini önceden hesaplamamızı sağlıyor ve operatör bu güzergahı takip eder. Hattın üzerinden geçerken sepet ile hat arasında sürekli bir güvenlik mesafesi korunur, bu mesafe planlama aşamasında hattın en yüksek noktasına göre belirlenir. Beklenmeyen bir engel (asılı kablo, geçici ekipman) varsa çalışma öncesi keşifte bunları da not ederiz.
Diğer Hizmetlerimiz
İhtiyacınızı birlikte netleştirelim
Saha bilgilerinizi paylaşın, doğrulanabilir teklif hazırlayalım.
Model, kapasite, belge, operatör, nakliye, teslimat ve ücret; güncel uygunluk kontrolünden sonra yazılı teklif ve sözleşmede kesinleşir.